Un rebobinage de moteur électrique suit un ordre fixé par écrit. La pratique recommandée de référence est américaine, la norme ANSI/EASA AR100 (édition 2025) de l’EASA, l’organisation professionnelle des ateliers de réparation ; son équivalent européen est la norme EN IEC 60034-23:2019. Dans l’ordre : constat à réception, relevé du bobinage, essai des tôles, décapage, nouveau bobinage, contrôles avant vernis, imprégnation, remontage et essais de sortie, puis un dossier qui garde la trace de tout. Trois étapes décident du rendement et de la durée de vie : le relevé, le décapage encadré par un essai de tôles, et le respect de la section de cuivre et de la longueur des têtes de bobines. Ce sont celles dont le rapport doit montrer les résultats.
Avant l’envoi : déposer le moteur et dire ce que l’atelier ne peut pas deviner
L’atelier reproduit ce qu’il voit sur le stator ; il ne voit pas les conditions d’exploitation, et c’est souvent là que se trouve la cause de la panne.
La dépose se fait hors tension. Pour consigner l’installation, l’INRS décrit quatre temps : préidentifier le circuit, le séparer de son alimentation, condamner l’organe de séparation, puis vérifier l’absence de tension au VAT (vérificateur d’absence de tension). Ces opérations sont réservées à une personne habilitée par son employeur (article R4544-10 du Code du travail). Moteur alimenté depuis une armoire triphasée, piloté par un variateur ou monté sur une machine de production : faites réaliser la déconnexion par un électricien habilité.
Joignez au moteur ce que le guide de bonnes pratiques de l’EASA et de l’AEMT, son homologue britannique, attend du client :
- une photo de la plaque signalétique, et de toutes les plaques présentes (constructeur, intégrateur, précédent réparateur) ;
- les heures de marche par jour, la charge approximative et la fréquence des démarrages ;
- le type de démarrage : direct, étoile-triangle, démarreur progressif ou variateur de fréquence ;
- la machine entraînée et l’environnement (température ambiante, vibrations) ;
- un éventuel rebobinage antérieur ;
- l’événement qui a précédé la panne : coupure, foudre, entrée d’eau, incident sur la machine entraînée.
La plaque est la source de vérité du moteur : prenez le temps de relever correctement la plaque signalétique.
Trois cas se signalent d’emblée. Un moteur pour atmosphère explosive (Ex, ATEX) se répare selon la norme IEC 60079-19, sans les modifications de bobinage admises ailleurs. Pour un moteur de désenfumage ou spécial, ABB demande, dans son manuel des moteurs basse tension, d’être contacté avant tout rebobinage. Pour un moteur piloté par un variateur qui tourne au-dessus de sa vitesse de base, AR100 prévoit un essai complémentaire à la fréquence maximale.
Réception et expertise : le moteur est-il vraiment à rebobiner ?
À réception, l’atelier ouvre un dossier, inspecte et essaie le moteur avant tout travail, le photographie et cherche la cause première de la panne, qu’il consigne (AR100). Le déroulé complet d’une expertise en atelier fait l’objet d’un guide à part ; pour le rebobinage, deux points comptent.
La décision se prend souvent après démontage : le guide EASA/AEMT note que, le plus souvent, il faut démonter le moteur avant de trancher. Un frottement du rotor sur le stator, fréquent après la casse d’un roulement, écrase les tôles et augmente les pertes ; selon son étendue, le moteur peut ne pas être réparable. C’est là que se pose la question : faut-il rebobiner ou changer le moteur ?
Surtout, un rebobinage qui ne traite pas la cause repart pour une panne. Un bobinage décoloré de façon uniforme aux deux extrémités peut signaler un défaut de ventilation, une surcharge ou une sous-tension. Le guide en tire la conséquence : un moteur plus puissant peut être nécessaire, et rebobiner l’ancien à l’identique peut mener à une nouvelle panne par surcharge. Cherchez d’abord pourquoi un moteur chauffe.
Le relevé du bobinage : la fiche qui permet de refaire à l’identique
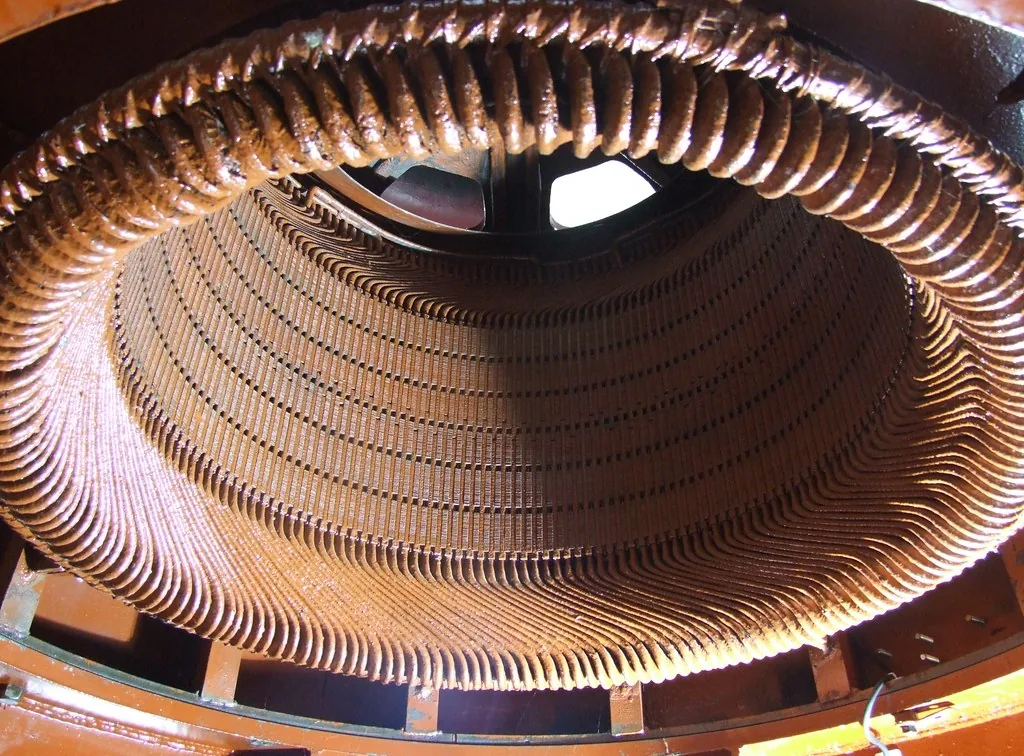
C’est l’étape la moins visible, et l’une des plus déterminantes. AR100 pose le principe : le nouveau bobinage garde les mêmes caractéristiques électriques que l’original. Sans les mêmes spires, le même fil et le même pas, ce n’est plus le même moteur. Avant de retirer l’ancien bobinage, l’atelier relève donc les données que liste le guide EASA/AEMT, dont les têtes de bobines, ces parties des bobines qui débordent du stator de chaque côté.
| Donnée relevée | Pourquoi elle compte |
|---|---|
| Type de bobinage : imbriqué ou concentrique, nombre de couches | Il conditionne le flux et les pertes. |
| Encoches, pôles, phases | C’est l’identité du moteur. |
| Spires par bobine, groupement, pas de bobine | Ils fixent le flux et le couple. |
| Nombre et diamètre des fils en parallèle | Ils donnent la section de cuivre, donc les pertes par effet Joule. |
| Connexions, couplage, repérage des sorties | Le raccordement reste identique (repérage IEC 60034-8). |
| Longueur des têtes de bobines, des deux côtés | Elle fixe la longueur de cuivre, donc la résistance. |
| Sondes thermiques : type et position | Elles protègent le moteur. |
| Position des déflecteurs d’air | Elle se reproduit pour ne pas modifier la ventilation. |
Un moteur déjà rebobiné cache un piège : le bobinage en place n’est peut-être pas l’original, ni le bon. Le guide demande alors de le recouper avec la banque de données de l’atelier, celle de l’EASA ou le constructeur.
Les sondes thermiques (thermostats, PT100, thermistances) sont remplacées à l’identique, au même endroit ; AR100 n’admet leur suppression qu’avec l’accord du client, consigné au dossier.
Ce que vous pouvez demander : la fiche de relevé d’origine et celle du bobinage final, qu’AR100 range dans le dossier de réparation.
Décapage et essai de tôles : ne pas abîmer le circuit magnétique
Pour retirer l’ancien bobinage, il faut détruire à chaud le vernis qui le colle : c’est le décapage. C’est aussi là que l’on peut dégrader le circuit magnétique, ce paquet de fines tôles d’acier isolées entre elles qui forme le stator, et perdre du rendement pour toujours.
L’essai de tôles, ou essai de pertes fer, aimante le paquet de tôles seul pour mesurer ses pertes et chercher ses points chauds. AR100 le demande avant le décapage et après le retrait du bobinage, au même flux à 5 % près ; le guide EASA/AEMT ajoute le même appareil et le même réglage, car les valeurs n’ont qu’un sens comparatif. Selon ce guide, une hausse des pertes de plus de 20 % doit inquiéter : on refait l’essai et, si elle se confirme, on répare le paquet de tôles ou l’on envisage de le remplacer.
Le décapage se fait en four à température contrôlée, équipé d’une extinction par eau. AR100 fixe la limite à 370 °C (700 °F), mesurés au cœur du stator, pour ne pas dégrader l’isolant entre tôles ni déformer la carcasse ; les stators ne sont ni empilés ni posés alésage vertical. Dans les études de rebobinage de l’EASA et de l’AEMT, tous les résultats satisfaisants ont été obtenus à 370 °C.
Le piège existe aussi dans l’autre sens : décaper trop bas oblige à arracher les bobines, les dents du circuit magnétique s’écartent et les pertes augmentent. La bonne réponse est un nouveau cycle de décapage. Pour nettoyer les encoches, le guide retient le grattage, la haute pression suivie d’un séchage, le sablage doux et la brosse douce ; il écarte limes, meuleuses et abrasifs durs, qui mettent les tôles en court-circuit en surface.
Un article technique de l’EASA sur l’essai de pertes fer rapporte ce qui arrive quand on passe outre : sur un dépannage urgent, un point chaud laissé en l’état, et le moteur rebobiné est retombé en panne en moins d’une heure.
Le nouveau bobinage : copier l’original, ou faire au moins aussi bien
Le bobinier enroule les bobines, les insère dans les encoches avec leurs isolants, les cale et les connecte. AR100 demande une isolation égale ou supérieure à celle du constructeur, des composants compatibles, un isolant entre phases et des bobines calées sur toute leur longueur.
La copie de l’original est la voie normale : même section de fil, même type de bobinage, mêmes spires, même pas, mêmes têtes de bobines, selon le guide EASA/AEMT, qui conseille d’augmenter la section de cuivre autant que possible. AR100 le dit en deux règles : têtes de bobines pas plus longues qu’à l’origine, section de fil au moins égale à celle du constructeur. La raison : plus la longueur moyenne d’une spire augmente, plus la résistance augmente, et avec elle les pertes par effet Joule. Allonger les bobines pour les poser plus facilement dégrade le rendement.
Un bobinage différent reste acceptable s’il fait au moins aussi bien. Passer d’un concentrique à un imbriqué double couche est admis si le flux par pôle est conservé et la longueur de spire calculée. Le guide déconseille en revanche de remplacer un double couche par un simple couche, qui réduit « à coup sûr » le rendement, et le simple couche sur un moteur 2 pôles. Sur un moteur Ex, aucune de ces modifications ne s’applique.
Les cales magnétiques qui ferment certaines encoches se remplacent par des cales équivalentes : selon AR100, des cales amagnétiques peuvent ajouter 20 °C ou plus d’échauffement. Les connexions sont serties, brasées ou soudées, jamais à l’étain à la place d’une brasure.
Ce que vous pouvez demander : si le bobinage a été modifié, la nouvelle fiche. Quand une caractéristique change, AR100 garde la plaque d’origine et fait poser à côté une plaque qui indique la nouvelle caractéristique et la date.
Les contrôles avant vernis
L’atelier vérifie son travail avant d’imprégner, tant qu’un défaut se corrige sans que le vernis ait figé le bobinage ; le guide EASA/AEMT place l’essai de choc après le rebobinage et avant l’imprégnation.
La résistance de chaque phase est mesurée et ramenée à 25 °C. Pour un bobinage en vrac (fil rond inséré dans les encoches), l’écart admis est de 2 % au plus autour de la moyenne, selon AR100 et le guide ; un peu plus sur certains concentriques. Le principe est le même que pour mesurer la résistance des enroulements lors d’un diagnostic.
L’essai de choc (surge test) envoie des impulsions identiques dans deux phases et compare leurs formes d’onde : des courbes différentes trahissent des spires en court-circuit ou une erreur de connexion. AR100 le fait, en bobinage en vrac, à deux fois la tension nominale plus 1 000 V, soit 1,8 kV pour un moteur 400 V. Ce sont des essais d’atelier, sur zone protégée, pas des mesures à reproduire sur site.
Imprégnation et étuvage : ce que le vernis apporte vraiment
Le vernis n’est pas une finition. Selon le guide EASA/AEMT, il lie les conducteurs, renforce l’isolant, protège de l’humidité et des contaminants, remplit les vides et améliore l’évacuation de la chaleur. Le guide résume : bobinage moins chaud, résistance plus faible, moins de pertes. Une imprégnation médiocre fait monter la température du bobinage.
AR100 demande de préchauffer le bobinage, de le traiter au vernis ou à la résine, puis de le polymériser, avec un produit de classe thermique suffisante et compatible avec le système d’isolation. Le guide fixe un plancher : au moins la classe F (155 °C), même sur un moteur d’origine en classe B (130 °C), et l’excès de vernis retiré de l’alésage avant l’étuve.
Trempage ou imprégnation sous vide et pression (VPI) : les textes de référence ne classent pas l’un au-dessus de l’autre pour un moteur basse tension. La température et la durée d’étuvage suivent les instructions du fabricant du vernis ; ne les confondez pas avec le séchage d’un bobinage humide, qui est une autre opération.
Remontage et essais de sortie : les preuves que le moteur est bon
Le moteur remonté passe une série d’essais dans un ordre précis, chacun avec un résultat chiffré au dossier. Pour la partie mécanique, voyez les roulements de rechange et leur montage.
Les essais de sortie, dans l'ordre
Remontage et équilibrage
Rotor équilibré au niveau demandé ; à défaut, AR100 retient G2.5 jusqu’à 2 500 tr/min et G1.0 au-delà.
Isolement d'abord
Mesure à 1 minute, avec l’index de polarisation (PI) ou le rapport 60 s/30 s. Pour un stator basse tension en vrac, AR100 demande au moins 5 MΩ ramenés à 40 °C. Isolement insuffisant : pas d’essai diélectrique.
Essai diélectrique
Pour un bobinage neuf, AR100 applique 1 000 V plus deux fois la tension nominale pendant 1 minute, soit 1 800 V pour un moteur 400 V ; en continu, 1,7 fois cette valeur. Une seule fois à pleine valeur : un essai suivant à 80 %, les autres à 65 %. Isolement refait après.
Essai à vide
Sous tension et fréquence nominales : vitesse comparée à la plaque, courant à vide relevé, ventilation, bruit et température des paliers vérifiés.
Vibrations
AR100 reprend la norme américaine NEMA MG 1 : au-dessus de 1 200 tr/min, 3,8 mm/s crête au plus sur suspension souple, 0,8 fois cette valeur en montage rigide.
Autorisation de sortie
Mention d’acceptation au dossier par une personne désignée, instruments étalonnés au moins une fois par an, arbre bloqué pour le transport si besoin.
Sur le terrain, voyez la mesure d’isolement et l’index de polarisation, et comment mesurer les vibrations d’un moteur.
Les essais en charge ne se font que sur accord. À défaut, le guide EASA/AEMT vérifie l’intégrité par comparaison : pertes fer en hausse de plus de 20 %, ou résistance de plus de 3 % au-dessus de l’origine connue, doivent inquiéter. Les études de rebobinage de l’EASA et de l’AEMT, financées par la profession, concluent qu’un moteur IE3 rebobiné selon ces pratiques ne perd pas de rendement mesurable ; voyez le rendement d’un moteur rebobiné et le coût du rebobinage.
Le rapport et la remise en service : ce que vous devez recevoir
Un rebobinage se juge sur pièces. AR100 demande un dossier par réparation, conservé au moins trois ans et communicable au client. Il réunit :
- la plaque, le constat à réception avec ses photos, et la cause de la panne ;
- les données de bobinage d’origine et finales ;
- les essais de tôles avant et après décapage ;
- les essais électriques avant et après : résistances, isolement et PI, essai de choc, essai diélectrique ;
- l’équilibrage et l’essai à vide (vitesse, courant, vibrations) ;
- les pièces remplacées et la mention d’acceptation.
La norme EN IEC 60034-23:2019 ajoute, d’après son résumé, des exigences sur les rapports remis au client.
Trois résultats à lire dans le rapport
- Pertes fer : hausse de moins de 20 % entre avant et après décapage (guide EASA/AEMT).
- Résistances : écart de 2 % au plus entre phases, et hausse de 3 % au plus sur l’origine connue (AR100, guide EASA/AEMT).
- Isolement : au moins 5 MΩ à 40 °C et un PI au-dessus du minimum, après l’essai diélectrique (AR100).
Ce sont les repères publiés par la profession ; le texte des normes fait foi. Une valeur absente se demande.
Remettre le moteur en service sans abîmer le travail
Le raccordement se fait comme la dépose : hors tension, consigné, absence de tension vérifiée au VAT. Moteur en armoire triphasée, sous variateur ou sur une machine de production : confiez le raccordement à un électricien habilité. Vérifiez couplage étoile ou triangle et sens de rotation d’après la plaque signalétique.
WEG l’écrit dans son manuel de maintenance : « Avant de remettre en marche le moteur, il est essentiel de mesurer la résistance d’isolement des enroulements ». La mesure se fait moteur consigné ; pour s’équiper, voyez comment choisir un mégohmmètre pour la maintenance.
Moteur en marche, la mesure des courants se fait sous tension : elle relève d’une habilitation de mesurage (BR, ou BE Mesurage selon le cas, d’après la brochure ED 6127 de l’INRS) et d’EPI adaptés. Elle permet de contrôler les courants des trois phases.
Selon le guide EASA/AEMT, un moteur peut devoir tourner 8 heures ou plus pour évacuer l’excès de graisse : un léger échauffement des paliers au début n’est pas forcément un défaut. Enfin, aucune organisation professionnelle ne publie de durée de garantie usuelle ni de délai type : demandez les deux par écrit avec le devis.
Deux questions souvent posées
Peut-on rebobiner soi-même un moteur électrique ?
Sur un moteur industriel, pas en pratique. Le relevé du bobinage, le décapage à température contrôlée, l’essai de tôles, l’imprégnation et les essais haute tension demandent un équipement d’atelier et une zone d’essai protégée. ABB le dit dans son manuel des moteurs basse tension : le rebobinage doit toujours être confié à un atelier de réparation qualifié. Les échanges entre amateurs sur les forums montrent aussi ce que coûte une erreur de relevé : un sens d’enroulement non respecté, et le bobinage refait ne produit plus aucune tension.
Peut-on connaître le nombre de spires d'un bobinage sans démonter le moteur ?
Pas de façon fiable. Les méthodes indirectes évoquées par les praticiens, par la mesure de résistance ou par une spire d’essai, restent approximatives ; la seule méthode précise consiste à défaire une bobine et à compter. C’est ce que fait l’atelier au démontage : il compte les spires et note sur une fiche de relevé le diamètre et le nombre de fils, le pas et les connexions. Demandez cette fiche avec le rapport : elle permettra de refaire le même bobinage lors d’une réparation ultérieure.
Pour aller plus loin
- Réparer un moteur électriqueDu diagnostic sur site à l’expertise en atelier, et les questions à poser avant de confier un moteur.Lire le guide
- Rebobiner ou remplacer un moteurLa règle des 60 % et ses exceptions, pour décider avant de lancer le travail.Voir la règle
Photo : Elsie esq. (Les Chatfield), CC BY 2.0, via Flickr.